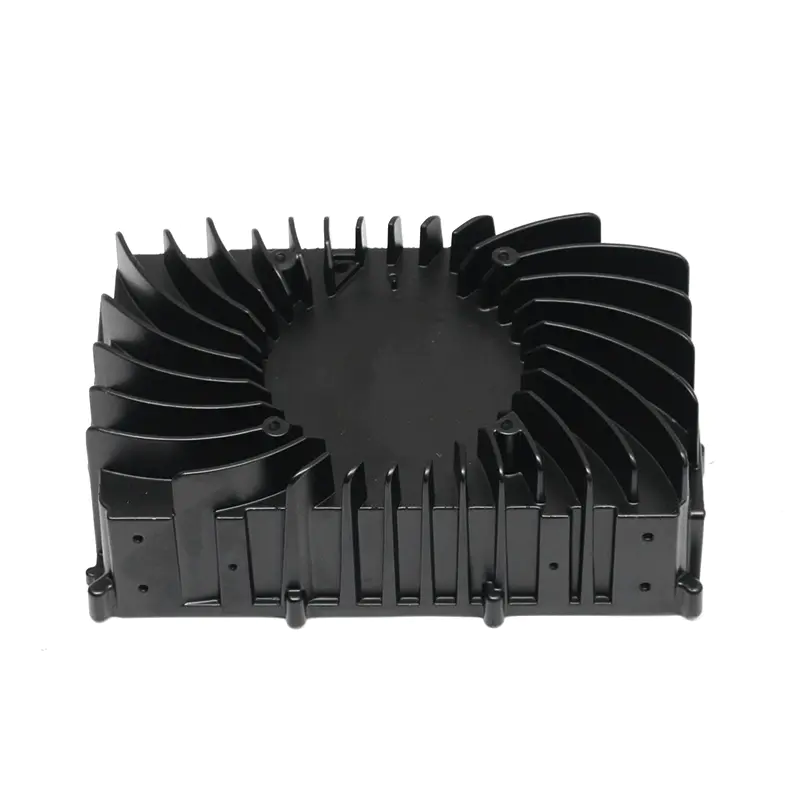
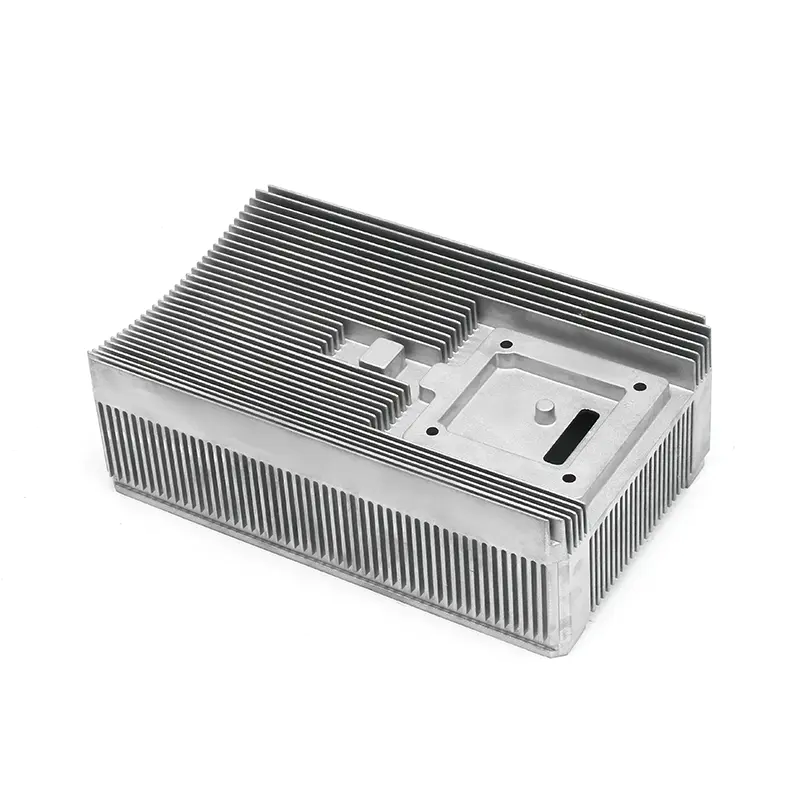
Úvod: Proč tlakové lití dominuje automobilové výrobě
Otevřete kapotu moderního spalovacího nebo elektrického vozidla a zjistíte, že tlakově litý hliník odvádí tichou, ale zásadní práci. Bloky motorů, skříně převodovek, olejové vany, držáky a skříně hnacího ústrojí jsou všechny vytvořeny vytlačením roztaveného kovu pod vysokým tlakem do ocelové formy. Proces je rychlý, opakovatelný a dokáže vytvořit komplexní geometrii v jednom záběru, což vysvětluje, proč se na něj automobilové inženýrství spoléhá více než na jakoukoli jinou metodu tváření kovů.
Snaha o lehčí vozidla, těsnější balení a velkoobjemová nákladová efektivita posunula tlakové lití do centra automobilové výroby. Jediný odlitek může nahradit svařovanou sestavu lisovaných dílů, snížit hmotnost a zkrátit dodavatelské řetězce. Proces přitom není jen jedna operace stroje. Závisí na přesných nástrojích, řízeném tavení, pečlivém vyhazování a následném obrábění.
Společnost jako fddiecasting.com ukazuje, proč je tlakové lití jen zřídka samostatným krokem. Kombinuje design forem, odlévání hliníku a přesné obrábění pod jednou střechou, což zajišťuje kontrolu tolerance a komunikaci od prvního přezkoumání návrhu až po konečnou kontrolu. V následujících částech si projdeme proces, materiály, kontroly kvality a kritéria hodnocení dodavatelů, abyste se mohli lépe rozhodovat pro své vlastní automobilové díly.
Proces tlakového lití vysvětlen krok za krokem
Každé automobilové tlakové lití začíná konceptem hotového dílu a končí komponentem připraveným ke stroji. Celkový tok lze seskupit do čtyř fází: obrábění, vstřikování, tuhnutí a ořezávání.
Design forem a nástroje
Forma neboli forma je jediným největším faktorem kvality odlitku. Určuje rozměrovou přesnost, povrchovou úpravu a to, jak konzistentně kov vyplňuje tenké stěny. Ocel musí odolat tepelným cyklům a žlab a přepadový systém musí být navrženy tak, aby vzduch a oxidy mohly unikat.
Dodavatelé s vlastními nástroji, včetně návrhy forem na přesné ořezávání , může tento kritický krok lépe kontrolovat. Vzhledem k tomu, že fddiecasting.com začal jako výrobce forem v roce 2006, společnost považuje nástroje za hlavní kompetence spíše než za externí úkol. Tato historie přímo ovlivňuje míru vad a dodací lhůty.
Tavení a vstřikování
Automobilové hliníkové díly jsou téměř vždy vyráběny na strojích pro tlakové lití se studenou komorou. Při tomto procesu se kov taví v samostatné peci a poté se nabírá do brokové komory, kde jej hydraulický píst tlačí vysokou rychlostí do formy. Stroje s horkou komorou, které udržují vstřikovací mechanismus ponořený v roztaveném kovu, jsou vhodnější pro slitiny zinku a hořčíku s nižšími teplotami tání.
Upínací síla stroje určuje maximální velikost součásti, kterou lze vyrobit. fddiecasting.com provozuje šest strojů se studenou komorou s upínací silou od 400 do 2 000 tun, což umožňuje pokrýt díly od malých držáků zrcátek až po velká pouzdra motoru.
Chlazení, vyhazování a ořezávání
Po vstřikování se kov rychle ochladí ve vodou chlazené matrici. Doba tuhnutí řídí mikrostrukturu a riziko smršťovací pórovitosti. Jakmile je součást pevná, vyhazovací kolíky ji vytlačí a cyklus se opakuje. Díl se poté přesune k oříznutí, kde se odstraní vodicí lišta, přetečení a záblesk.
Automobilové součásti obvykle vyžadují sekundární operace, jako je odstraňování otřepů, obrábění a povrchové úpravy. Integrace odlévání s pozdějšími procesy je důvodem, proč fddiecasting.com provozuje 80 vysokorychlostních přesných obráběcích center ve stejném zařízení.
Výběr správné slitiny pro automobilové tlakově lité díly
Výběr materiálu určuje mechanickou pevnost, odolnost proti korozi, tepelnou vodivost a cenu. Neexistuje žádná nejlepší slitina pro každý díl, ale výběr lze zúžit podle funkce.
Hliníkové slitiny
Hliník je dominantním materiálem pro automobilové tlakové odlitky. Nabízí dobrý poměr pevnosti k hmotnosti, vynikající tepelnou vodivost a přirozenou odolnost proti korozi. Slitiny hliníku, zejména A380, se používají pro bloky motorů, skříně převodovek, olejové vany, skříně motorů a skříně elektronického ovládání. Slitina dobře teče v tenkých úsecích a může vyplnit složité geometrie matrice.
Slitiny zinku
Slitiny zinku poskytují vysokou tažnost, rázovou houževnatost a možnost snadného pokovování nebo povrchové úpravy. Obvykle se používají pro malé přesné díly, jako jsou držáky zrcátek, dveřní západky a vnitřní vybavení. Nevýhodou je hustota: zinek je těžký a zřídka se volí pro velké konstrukční součásti.
Slitiny hořčíku
Hořčík je nejlehčí konstrukční kov, který nabízí nejlepší poměr pevnosti a hmotnosti ze všech tří. Objevuje se v částech, kde záleží na každém gramu, jako jsou jádra volantu, rámy sedadel a konstrukce přístrojové desky. Hořčík čelí vyšším nákladům na materiál a problémům s korozí, takže je zvolen pouze tehdy, když úspory hmotnosti jasně ospravedlňují prémii.
| Slitina | Hlavní vlastnosti | Typické komponenty |
|---|---|---|
| Hliník (A380) | Dobrá pevnost vůči hmotnosti, vysoká tepelná vodivost, odolnost proti korozi | Bloky motorů, skříně převodovek, skříně motorů, skříně EC |
| zinek (zamak) | Vysoká tažnost, výborná povrchová úprava, snadné pokovování | Malé držáky, držáky na zrcátka, západky, vnitřní vybavení |
| Hořčík (AZ91D) | Nejlehčí konstrukční kov, velmi vysoká měrná pevnost | Rámy volantů, rámy sedadel, odlehčené držáky |
Aby bylo zajištěno dodání správné slitiny, používá fddiecasting.com spektrometr Oxford Hitachi k ověření chemického složení každé příchozí taveniny. Tím se zabrání nákladným záměnám před odléváním dílů.
Běžné automobilové díly vyráběné tlakovým litím
Tlakové odlitky jsou rozmístěny po celém vozidle, od motorového prostoru až po zavěšení a elektrickou pohonnou jednotku. Pochopení sortimentu pomáhá při plánování seznamu dodavatelů.
Součásti motoru a hnacího ústrojí
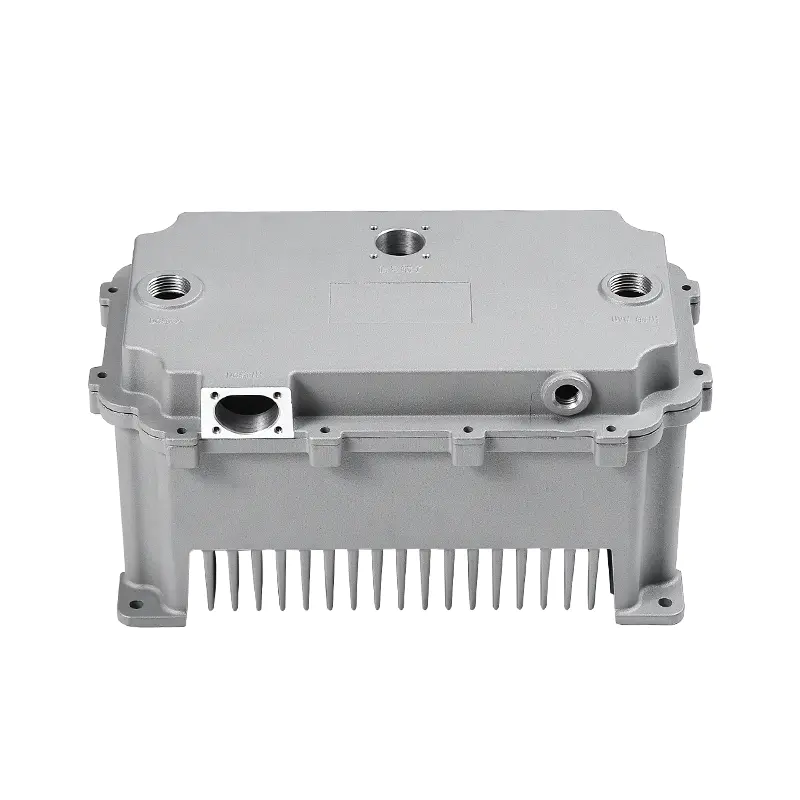
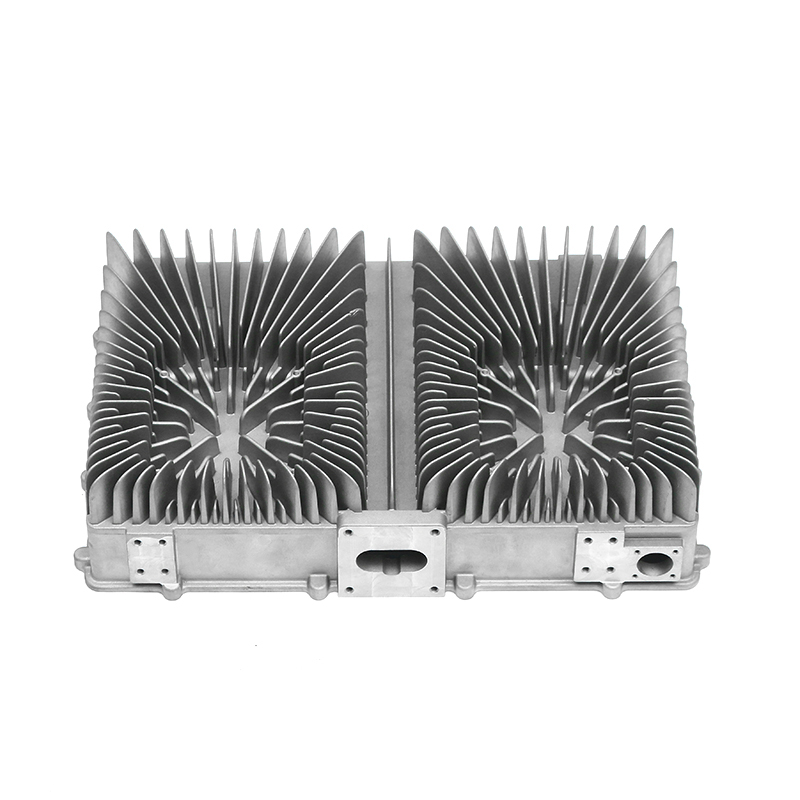
Konvenční pohonné jednotky silně spoléhají na hliníkové tlakové odlitky. Nejviditelnějším příkladem jsou bloky motorů, ale odlévají se také olejové vany, vodní čerpadla, základny olejových filtrů, spojky ventilátorů a držáky motoru. Tyto díly musí odolávat vibracím, zvládat teplo a těsnit maziva. Často jsou dodávány jako hliníkové tlakově lité automobilové díly které kombinují tuhost konstrukce s odvodem tepla.
Díly převodovky a podvozku
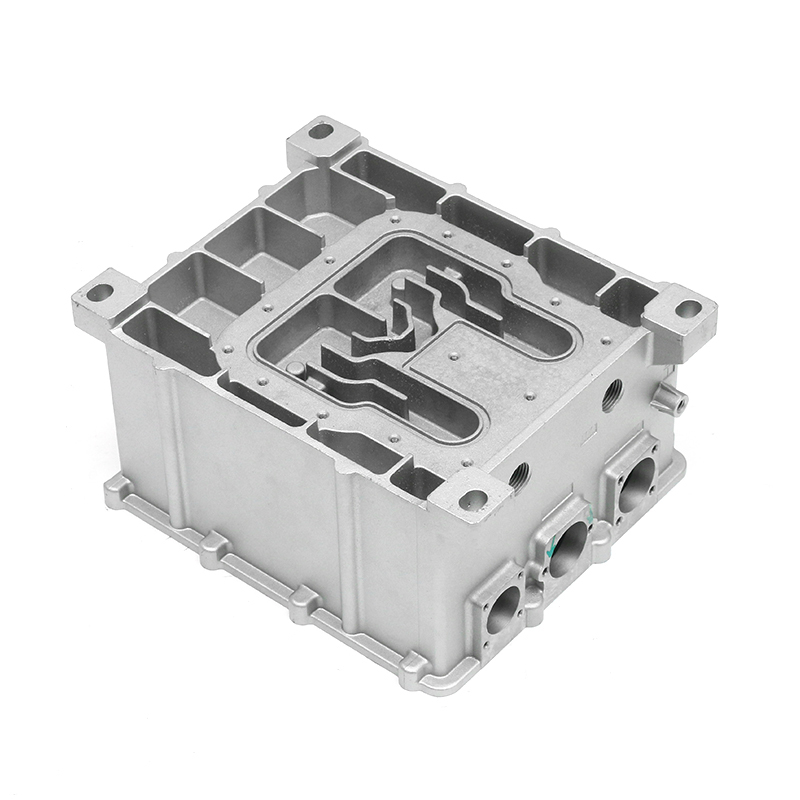
Skříně převodovky jsou velké odlitky, které drží ozubená kola, hřídele a hydraulické okruhy. Skříň také funguje jako konstrukční konektor mezi motorem a zbytkem hnacího ústrojí. V oblasti podvozku jsou pomocí tlakového lití vyráběny ve velkém množství držáky zpětných zrcátek, držáky tlumičů a škrticí klapky.
Nové komponenty energetických vozidel
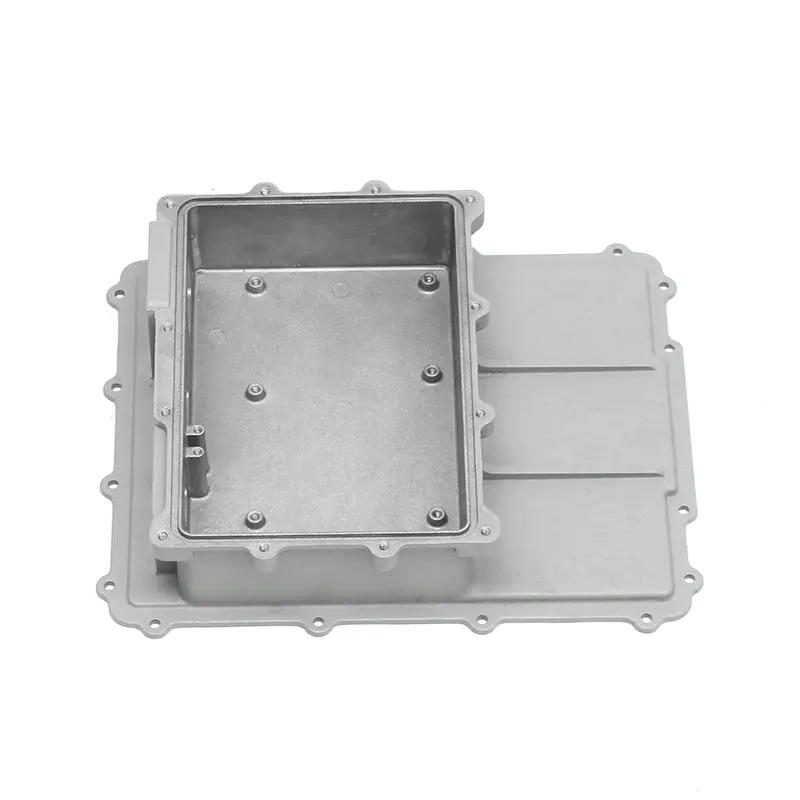
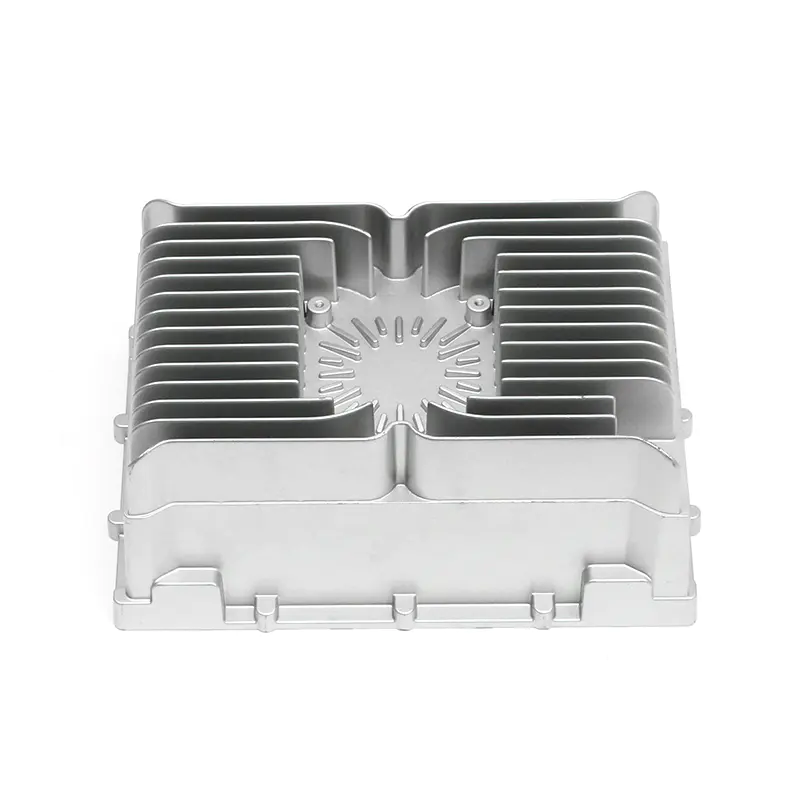
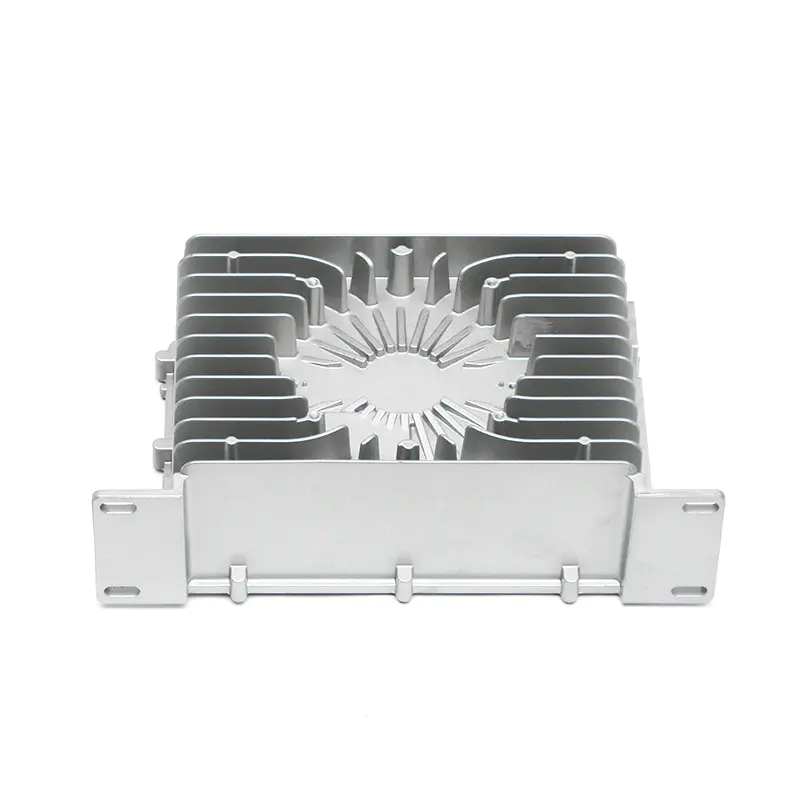
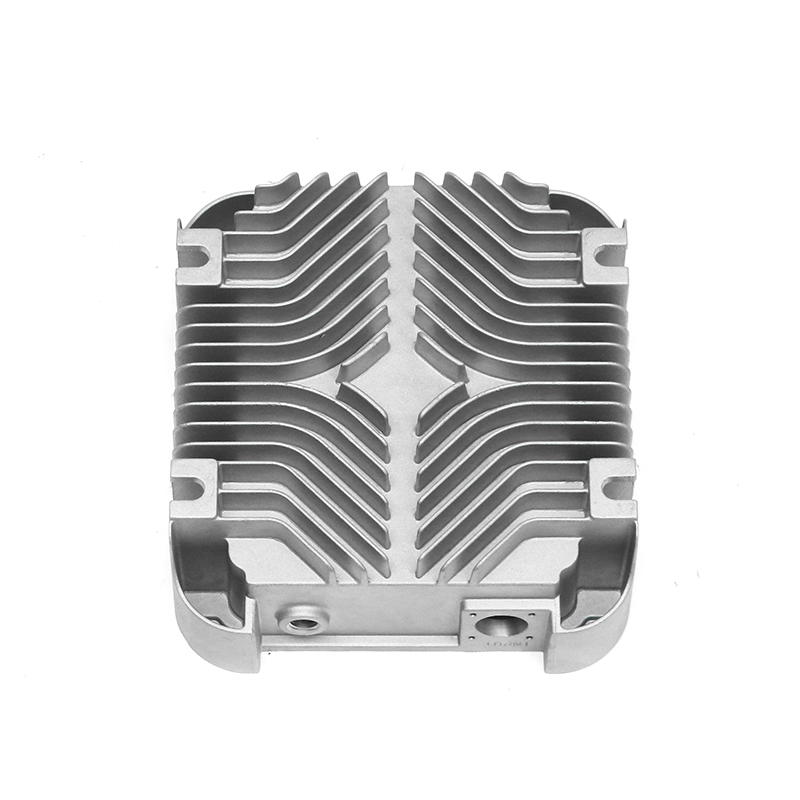
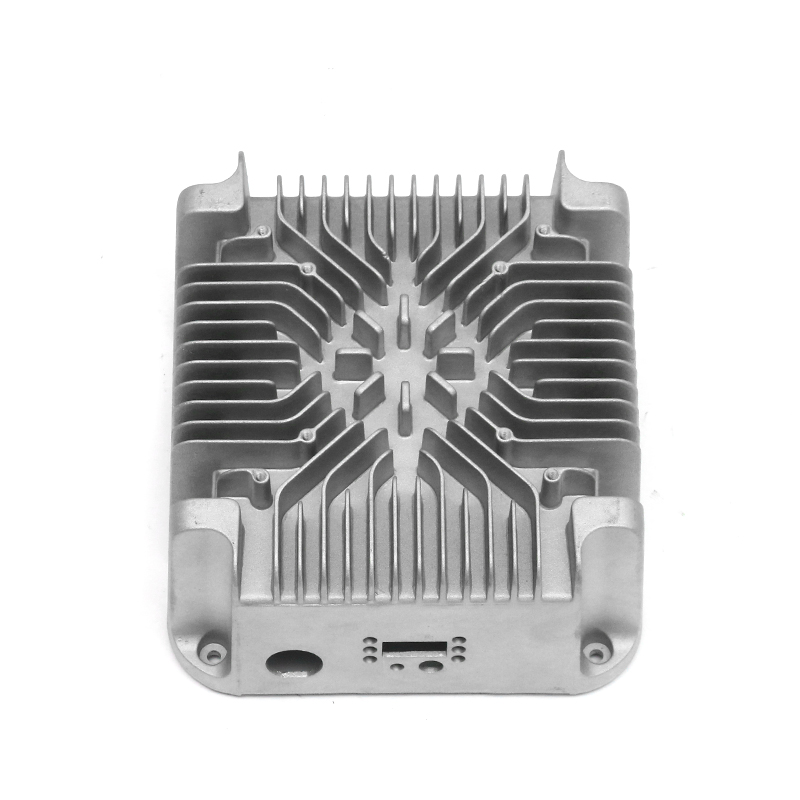
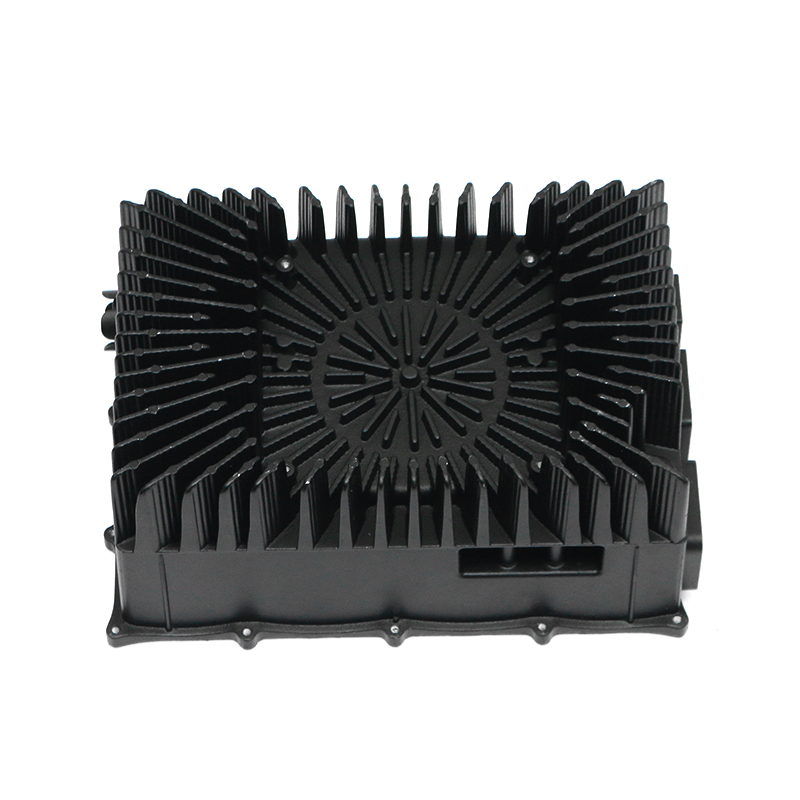
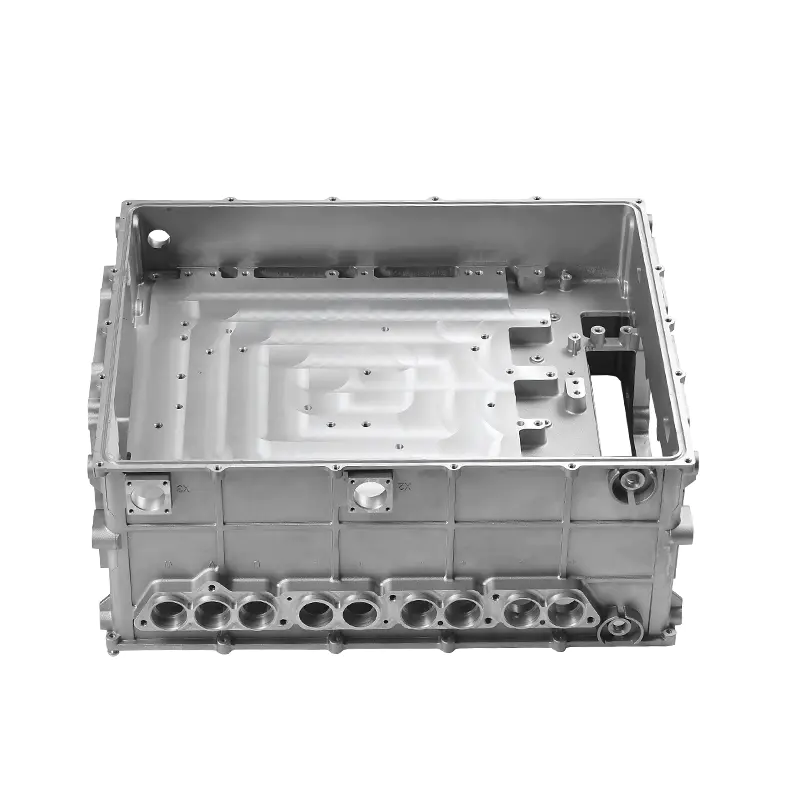
Elektromobily vytvářejí různé požadavky. Kryty motoru musí odvádět teplo z měděných vinutí a zároveň je chránit před nečistotami. Elektronické řídicí jednotky vyžadují tlakově lité skříně, které kombinují tenké stěny s plochými těsnícími plochami.
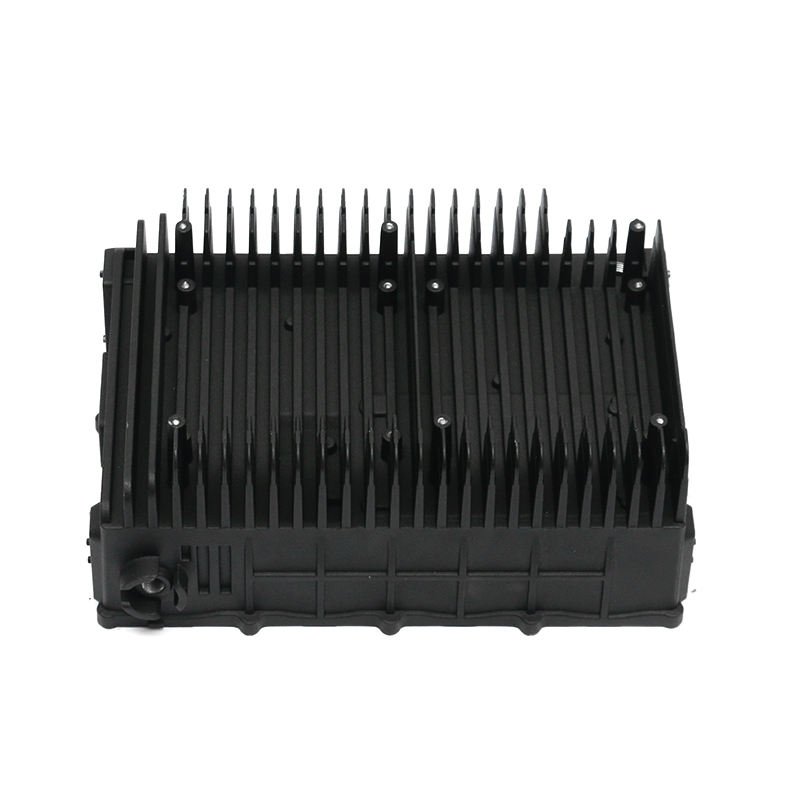
Dobrým příkladem jsou vodou chlazená pouzdra elektronického ovládání. Tyto části musí zůstat nepropustné při tepelném cyklování a vibracích, zatímco jsou v nich umístěny citlivé výkonové elektronické součásti. Proto vyžadují přísnější rozměrové a tlakové zkoušky než mnoho tradičních odlitků.
Zajištění kvality v automobilovém tlakovém lití
Nákupčí automobilů nehodnotí tlakový odlitek pouze podle tvaru. Musí být ověřena vnitřní neporušenost, materiálové složení, rozměrová přesnost a těsnění. Důvěryhodnost dodavatele závisí na hloubce jeho kontrolního řetězce.
Rozměrová kontrola
Souřadnicové měřicí stroje (CMM) jsou standardem pro ověřování kritických rozměrů automobilových dílů. fddiecasting.com používá souřadnicové měřicí stroje Zeiss ke kontrole vztažných bodů, pozic otvorů a tloušťky stěny s vysokou přesností. Tato měření jsou zdokumentována pro podporu schvalování výrobních dílů.
Detekce vnitřních vad
Uvnitř odlitku se mohou tvořit póry a póry ze smrštění, aniž by to ovlivnilo viditelný povrch. Průmyslové CT skenování a rentgenová kontrola odhalují tyto vnitřní vady ještě před aplikací drahého obrábění. CT také pomáhá ověřit, že jádra a vnitřní chladicí kanály jsou umístěny správně.
Ověření materiálu
Spektrometr potvrzuje, že slitina odpovídá specifikované jakosti, nikoli pouze přibližnému složení. Tento krok je zvláště důležitý, když díl přechází z vývojového vzorku na hromadnou výrobu. Oxford Hitachi spektrometr na fddiecasting.com poskytuje sledovatelné údaje o materiálu pro každou šarži.
Testování těsnosti
Testování těsnosti je vyžadováno u olejových van, převodových skříní, těles čerpadel a mnoha krytů elektrických vozidel. Stlačený vzduch nebo helium se přivádí do vnitřních dutin, zatímco vnější je monitorován z hlediska poklesu tlaku. To je zvláště důležité pro skříně převodovky lité pod tlakem , kde vnitřní zadržování maziva přímo ovlivňuje spolehlivost převodovky. Specializované stroje na testování tlaku vzduchu na fddiecasting.com ověřují, že každý utěsněný komponent opouští závod bez úniků.
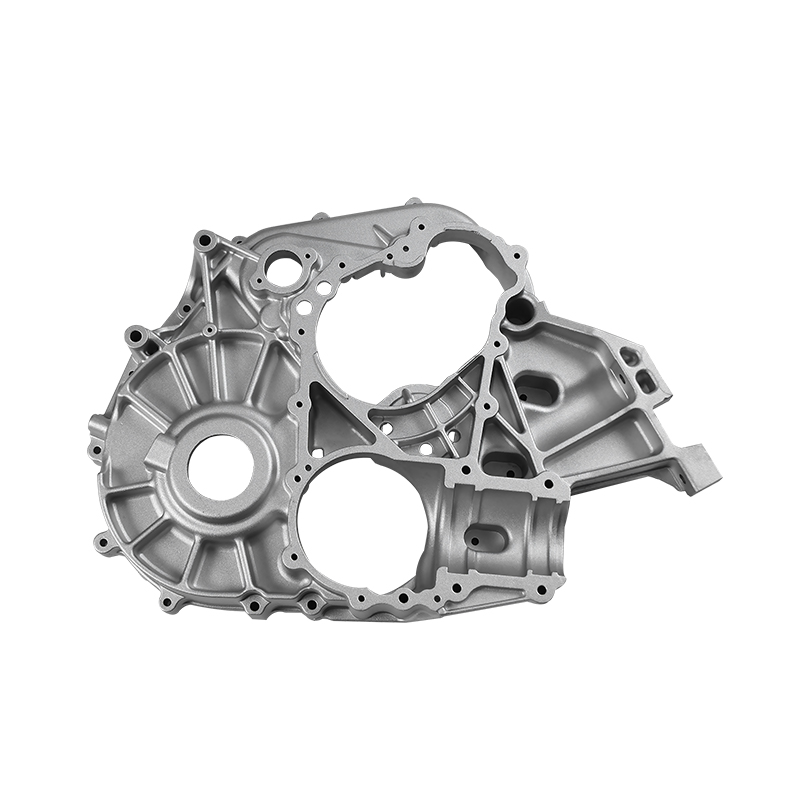 Výrobci pouzder převodovky pro tlakové lití na zakázku, dodavatelé OEM/ODM Vzhledem k tomu, že čínští výrobci tlakového lití skříně převodovky a dodavatelé skříně převodovky OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Zobrazit produkt →
Tlakové lití vs. alternativní výrobní metody
Tlakové lití konkuruje několika dalším technologiím tváření kovů. Správná volba závisí na objemu, geometrii, tloušťce a požadovaných mechanických vlastnostech.
Ve srovnání s CNC obráběním je tlakové lití výrazně hospodárnější při velkém objemu. Obrábění začíná od pevných sochorů a odstraňuje velké procento materiálu, zatímco tlakové lití vytváří čisté nebo téměř čisté tvary s mnohem menším množstvím odpadu. CNC je stále preferován pro malé série, složité pětiosé prvky nebo finální dokončovací práce. V praxi je mnoho tlakových odlitků následováno krátkým obráběním, aby se udržely těsné tolerance na těsnicích plochách.
Ve srovnání s kováním může tlakové lití vytvářet mnohem složitější tenkostěnné struktury s jemnými detaily. Kování za studena vytváří pevnější součásti, protože struktura zrna je zarovnána s obrysem součásti, ale tvary jsou omezeny na jednodušší geometrie. U bloku motoru nebo krytu motoru je lití jediným praktickým způsobem, jak vytvořit vnitřní dutiny a chladicí kanály.
Hlavními omezeními jsou náklady na lis a objem výroby. Ocelová matrice může stát stovky tisíc dolarů, takže tlakové lití má smysl pouze pro roční objemy v řádu desítek tisíc. Pórovitost povrchu může také zůstat problémem u těsných nebo vysoce namáhaných dílů, a proto se stále více používá vakuové lití a specializované slitiny.
Jak hodnotit dodavatele tlakového lití automobilových dílů
Když je návrh hotový, další otázkou je, kdo by ho měl odlít. Cílené hodnocení by se mělo týkat alespoň následujících oblastí.
- Nástrojová schopnost: Zeptejte se, zda dodavatel navrhuje a vyrábí zakázkové formy na tlakové lití in-house. To přímo ovlivňuje dodací lhůty a míru závad.
- Rozsah stroje: Zkontrolujte tonáž tlakového lití a počet strojů. Dodavatel se stroji o hmotnosti 400 až 2 000 tun může pokrýt malé držáky i velká pouzdra.
- Systém kvality: IATF 16949:2016 by mělo být minimem pro automobilové dodávky. Ukazuje pracovní přístup k analýze rizik, kontrole změn a specifickým požadavkům zákazníka.
- Inspekční zařízení: Hledejte CMM, průmyslové CT, spektrometry a testery těsnosti. Tyto nástroje ukazují, zda dodavatel může ověřit, co vyrábí.
- Sekundární zpracování: Vlastní obrábění, třecí svařování a příprava povrchu snižují složitost logistiky a udržují vlastnictví kvality u jednoho dodavatele.
- Mezinárodní komunikace: Dodavatel, který nabízí vícejazyčnou podporu, jako to dělá fddiecasting.com v angličtině, ruštině, arabštině a němčině, zjednodušuje proces tvorby cenových nabídek a technických změn.
Bodováním možného partnera podle těchto kritérií se vyhnete překvapivým chybám a pozdním dodávkám po spuštění programu.
Budoucnost tlakového lití automobilových dílů: Trendy EV a lehké hmotnosti
Elektrická vozidla přetvářejí poptávku po tlakovém lití ve dvou směrech: větší integrované struktury karoserie a vysoce propracované skříně hnacího ústrojí. Velké tlakové licí stroje, nyní dosahující 6000 tun a více, umožňují výrobu celých předních nebo zadních částí vozu v jedné části. Tyto integrované odlitky snižují počet spojů, snižují hmotnost a zkracují proces karosárny.
Nový energetický kryt motorů ilustruje druhý trend. Moderní nové skříně energetických motorů kombinujte tenkostěnný odlitek s integrovanými chladicími kanály pro maximalizaci hustoty výkonu. To si vynucuje přísnější kontrolu nad tloušťkou stěny a vnitřní geometrií.
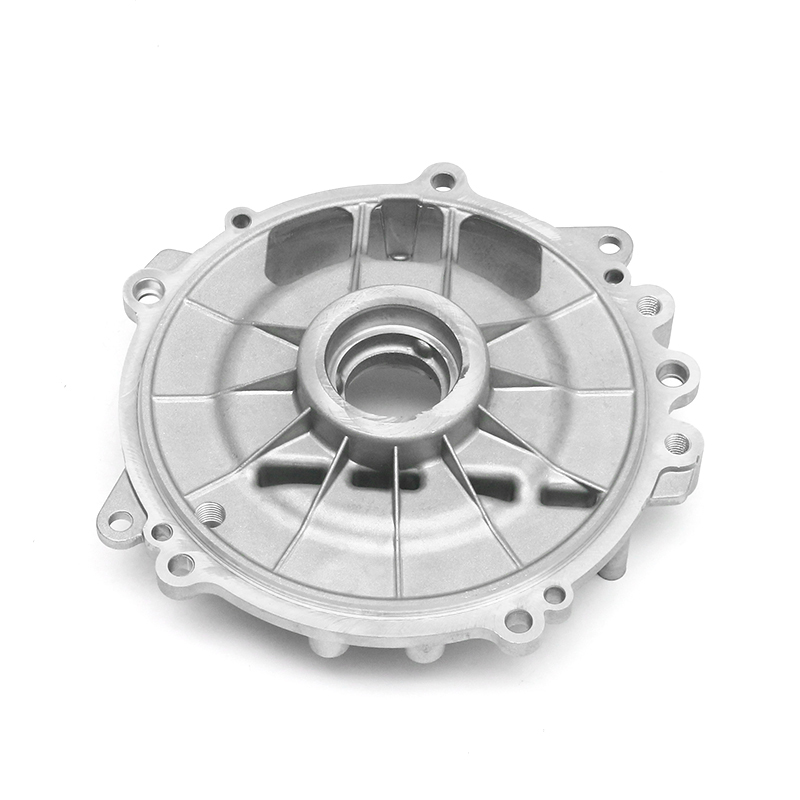 Výrobci, dodavatelé, továrna nových energetických skříní motoru Ningbo Fenda New Energy Technology Co., Ltd., je čínský výrobce a dodavatel nových energetických krytů motorů, naše továrna nabízí OEM / ODM ne... Zobrazit produkt →
Třecí svařování promícháváním se také stává důležitým partnerem pro tlakové lití. Spojuje lité součásti mezi sebou nebo s výlisky bez roztavení základního materiálu, přičemž zachovává pevnost i těsnicí výkon. Tento druh hybridních montážních prací podporuje více než 30 třecích svařovacích strojů a další specializované stroje na fddiecasting.com.
Udržitelnost je třetím hnacím motorem. Hliníkové odlitky jsou vysoce recyklovatelné a automobilový průmysl stále více požaduje nižší uhlíkový dopad. Tlakové lití odpovídá tomuto směru, protože efektivní výroba a krátké doby obrábění snižují spotřebu energie na součást a recyklované slitiny lze znovu roztavit bez ztráty typických mechanických vlastností.
Závěr
Tlakové lití automobilových dílů zůstává nejpraktičtějším způsobem výroby velkoobjemových, složitých a lehkých konstrukčních součástí pro spalovací i elektrická vozidla. Dominuje, protože kombinuje tři výhody: vynikající volnost geometrie, vysoká účinnost cyklu a nízké náklady na díl v měřítku.
Když si vybíráte dodavatele, skutečně vybíráte balíček řízení procesu, hloubky kontroly a inženýrských zkušeností. Partner jako fddiecasting.com přináší dědictví výroby forem, šest velkých strojů na tlakové lití, 80 přesných obráběcích center, certifikaci IATF 16949:2016 a kompletní ověřovací laboratoř, včetně CMM, CT, spektrometrů a testování těsnosti. Na těchto schopnostech záleží nejvíce, když do výroby vstupuje nový díl a každý výrobní kus musí být správný.
Pokud hodnotíte partnery pro tlakové lití pro současný projekt nebo budoucí program, pošlete své výkresy týmu na fddiecasting.com k posouzení proveditelnosti. Jasná technická diskuse dopředu ušetří náklady a riziko později. $