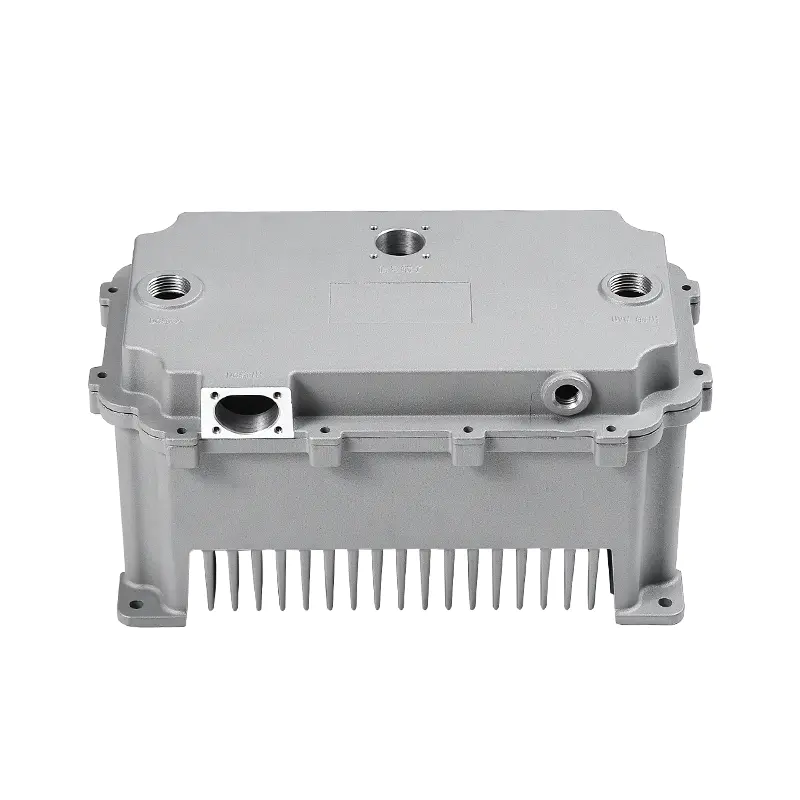
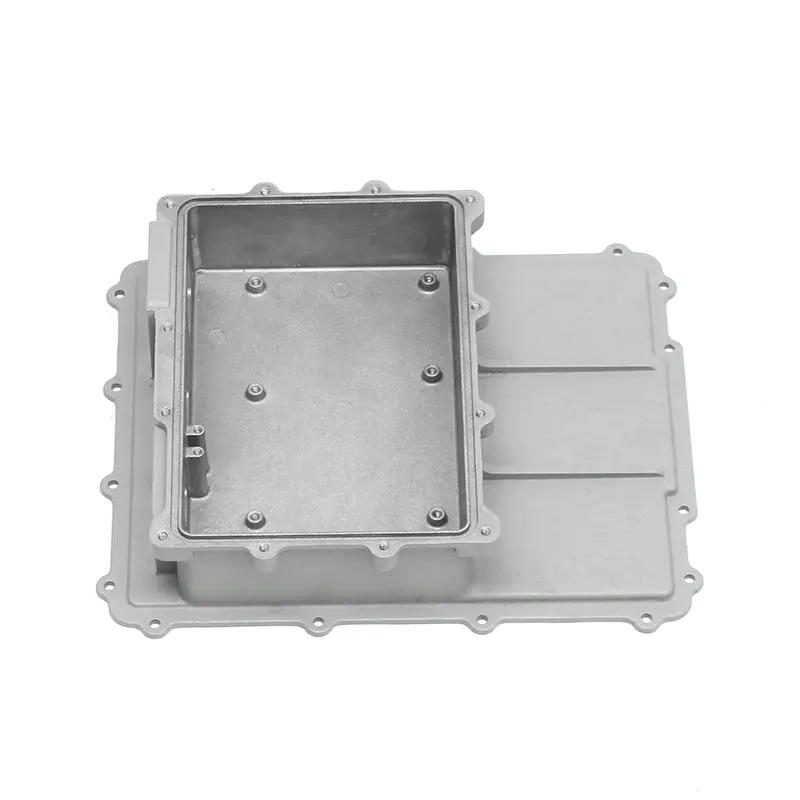
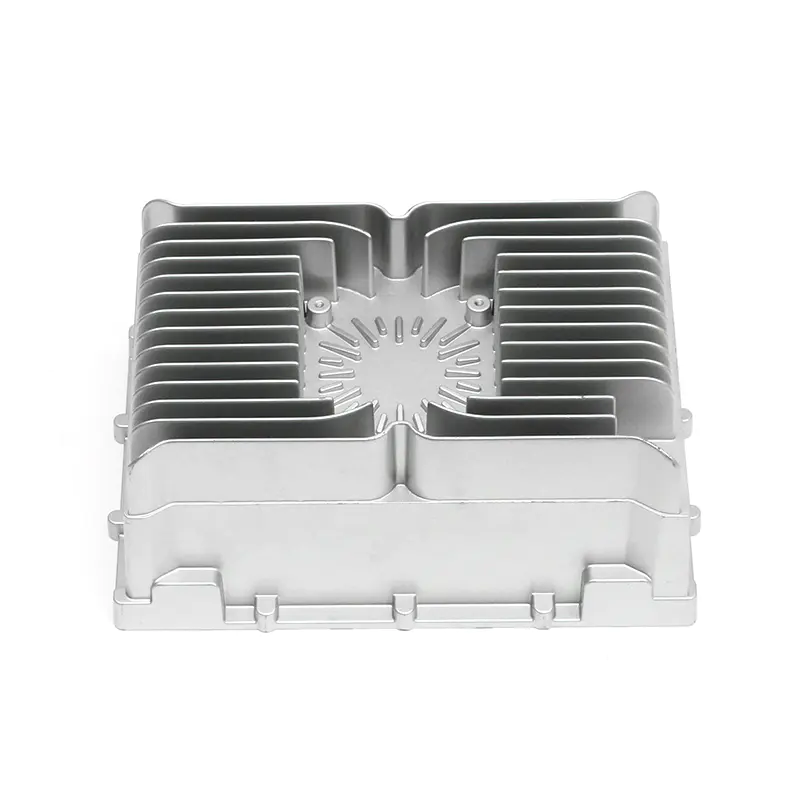
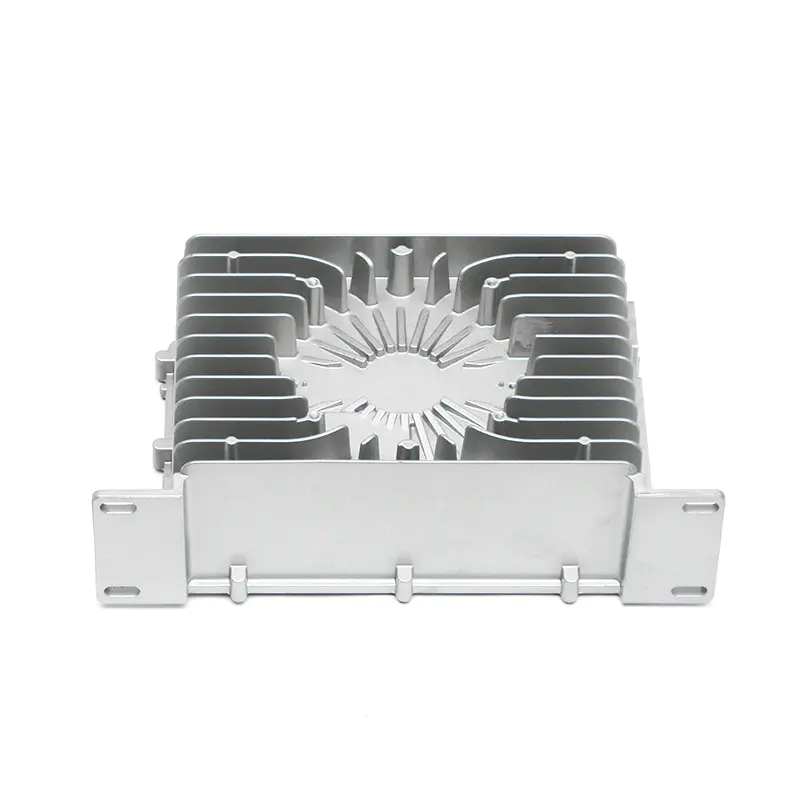
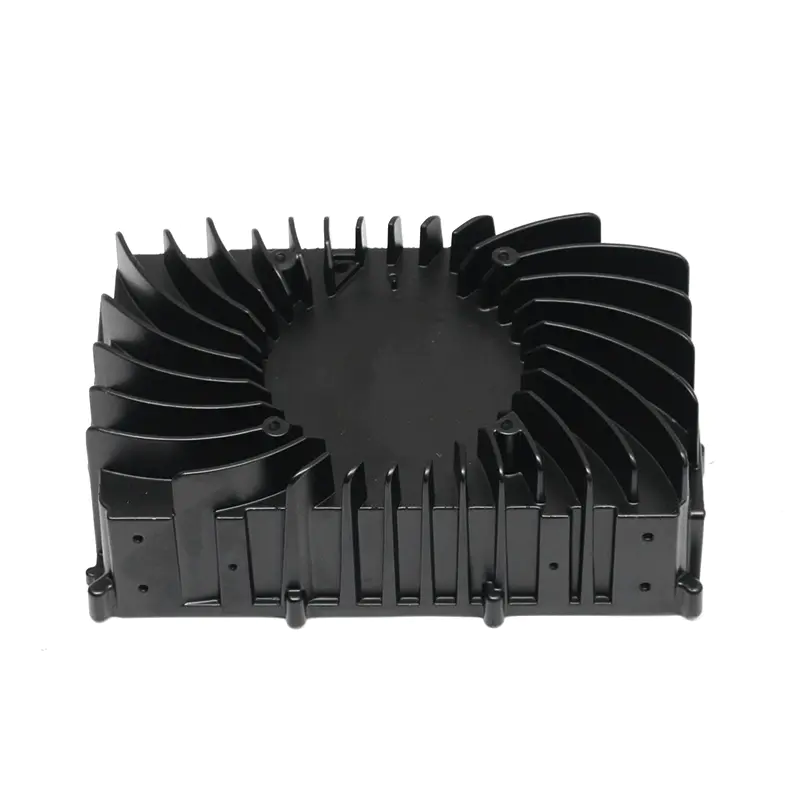
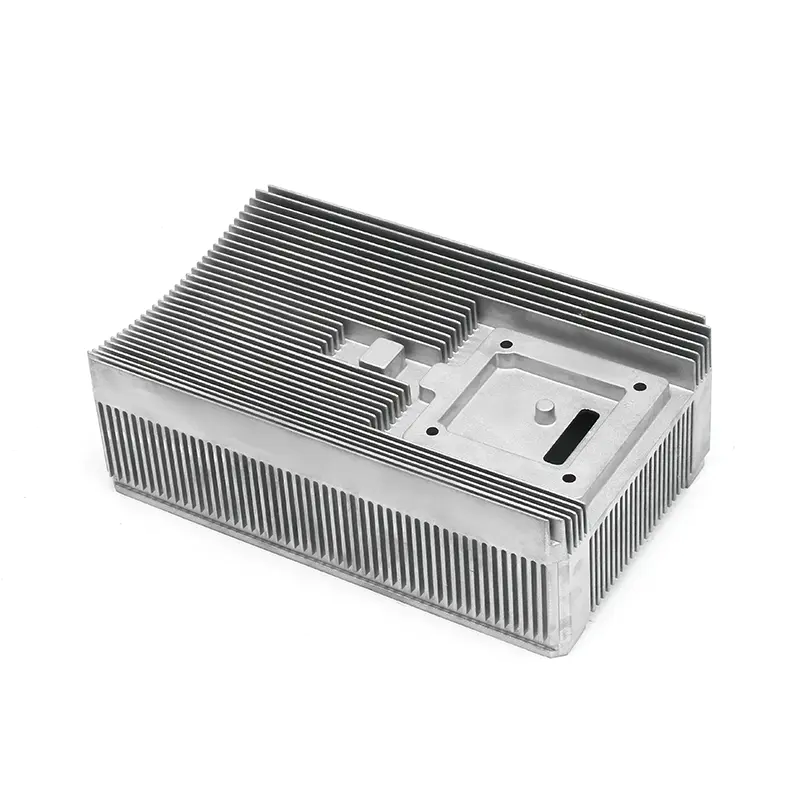
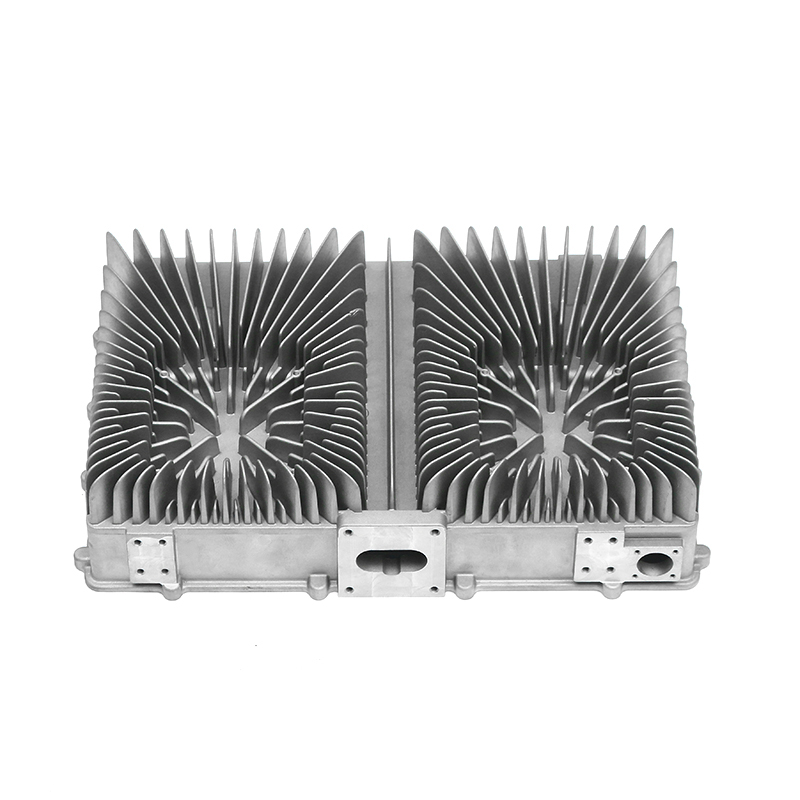
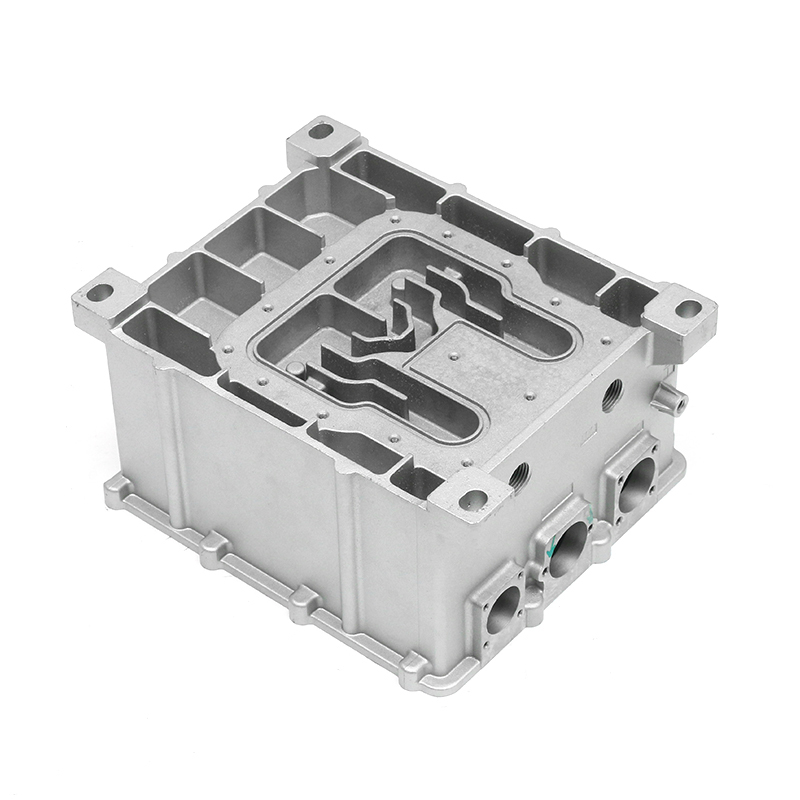
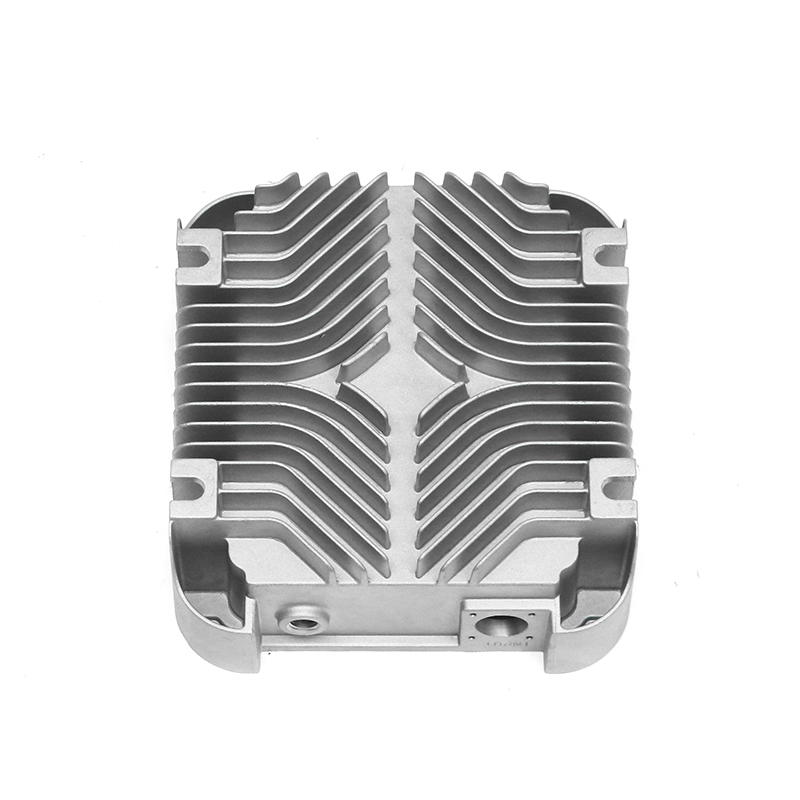
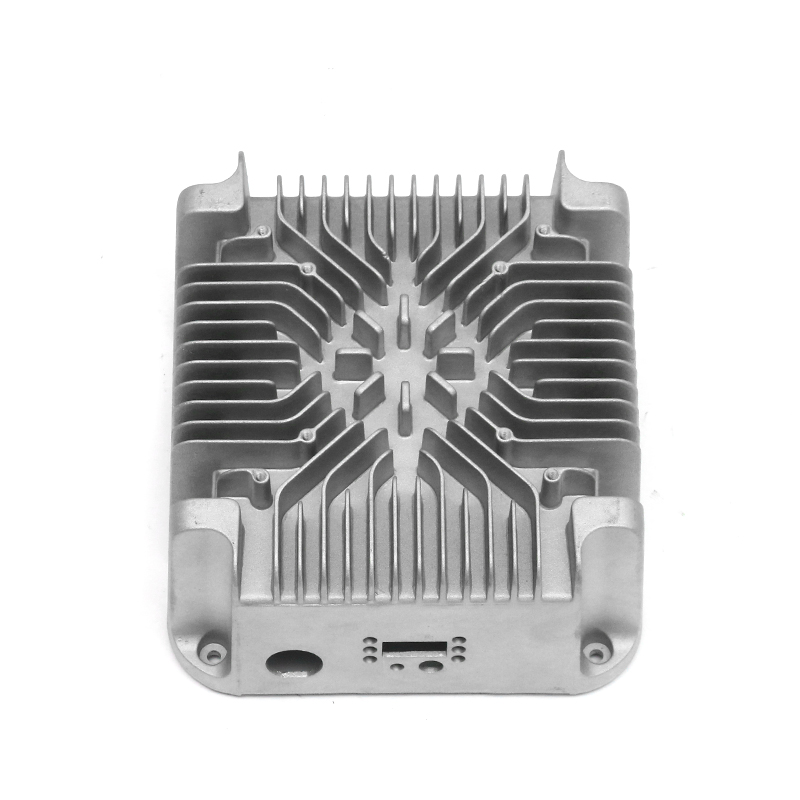
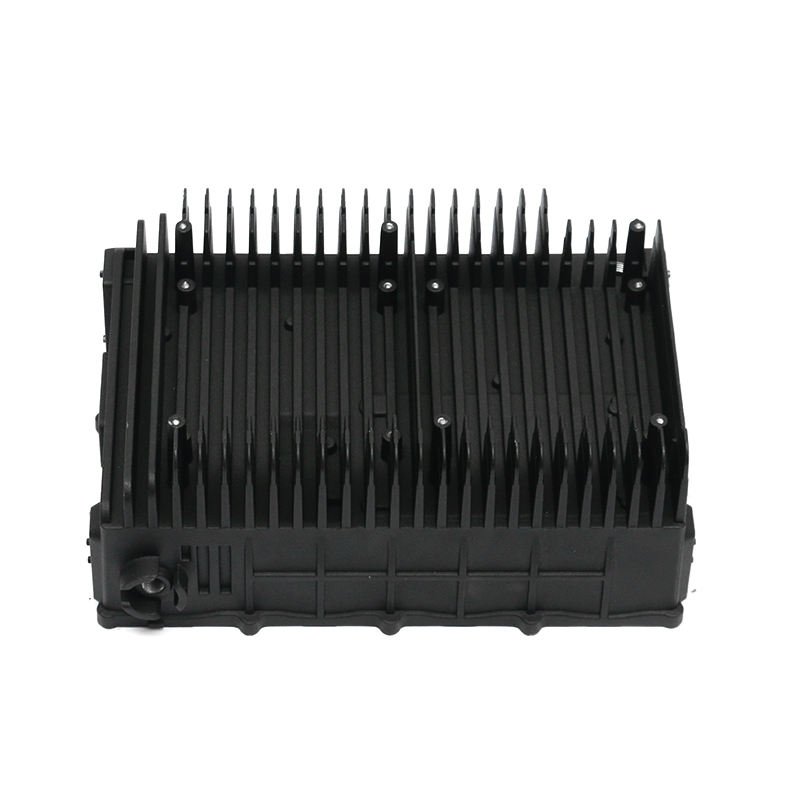
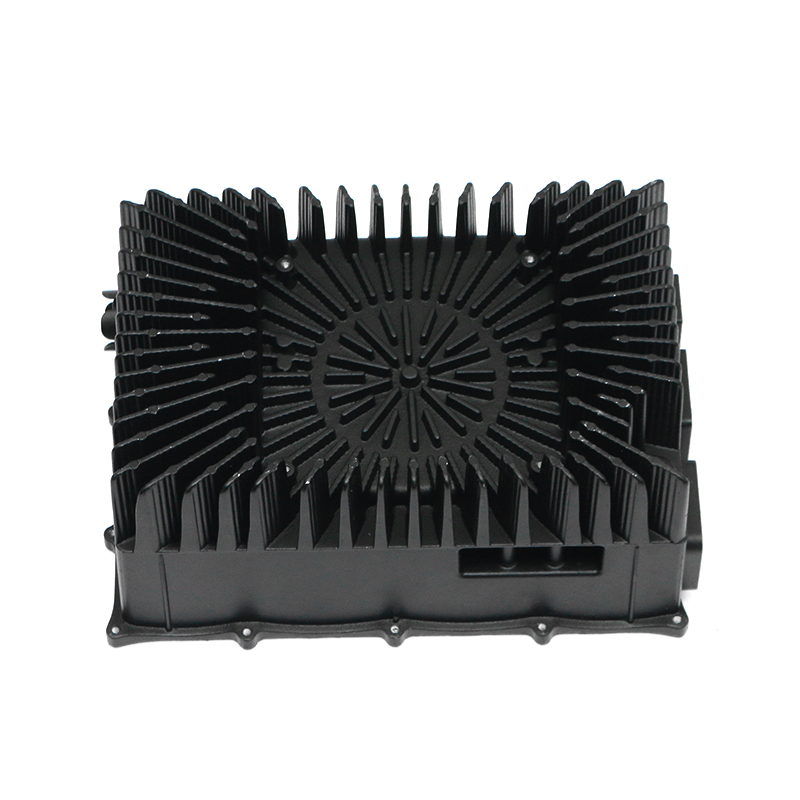
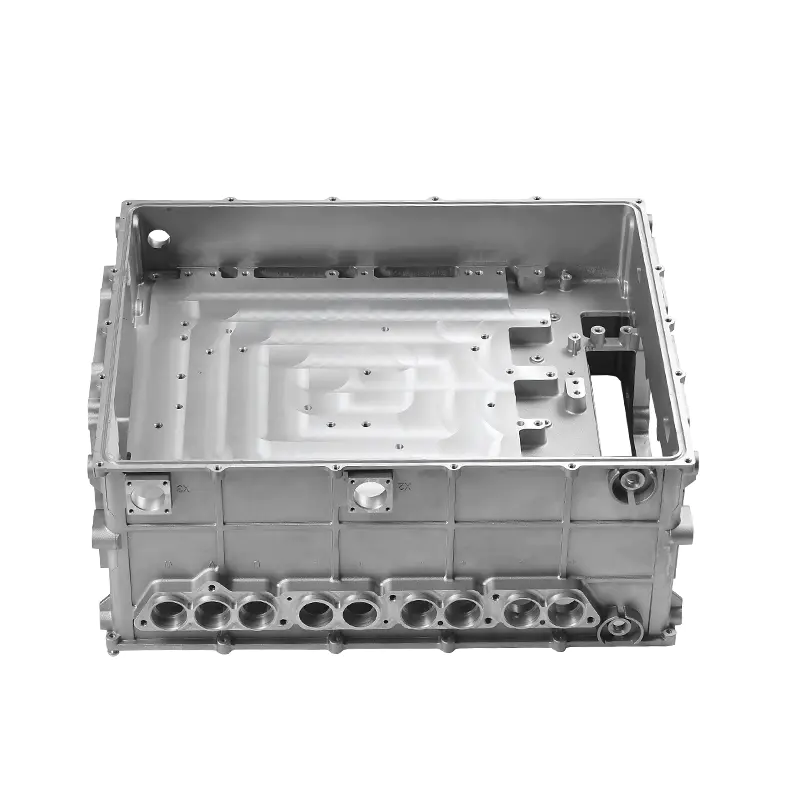
Otevřete kapotu téměř každého moderního auta a skříň vodní pumpy je z tlakově litého hliníku, na který nemusíte myslet. Tato tichá spolehlivost je technickým rozhodnutím. Vysokotlaké lití hliníku pod tlakem vytváří tělo vodního čerpadla s konzistentními průchody chladicí kapaliny, těsnými těsnicími plochami a nákladovou strukturou, která funguje pro miliony vozidel ročně. Když musí vodní čerpadlo přežít 150 000 km nebo více, je proces lití důležitější, než si většina kupujících uvědomuje.
Proč je tlakové lití výchozí volbou pro vodní čerpadla do auta
Odlévání pod tlakem není zvoleno proto, že je jednoduché, ale proto, že řeší ústřední konflikt konstrukce vodního čerpadla: součást musí mít složité průchody chladicí kapaliny a tuhé tenké stěny, přičemž musí zůstat cenově dostupné při velkých objemech. Litina a vyrobené alternativy mohou fungovat, ale obecně přidávají masové nebo obráběcí kroky. Pouzdro z tlakově litého hliníku dosahuje tloušťky stěny v rozsahu 2,5–4,0 mm, což udržuje čerpadlo lehčí a pomáhá odvádět teplo od ložisek a těsnění. Úspora hmotnosti oproti litině je obvykle 40–50 %.
Z hlediska výroby je tlakové lití jednorázový proces pro komplexní geometrii. Vrata, žlaby a chladicí linky jsou zabudovány do konstrukce formy, takže tisíce dílů mají identické profily. U čerpadla rodinného sedanu vyrobeného v sérii 100 000 kusů tato opakovatelnost snižuje náklady na součást a snižuje riziko selhání na místě. To je důvod, proč OEM a dodavatelé první úrovně pokračují ve specifikaci tlakového lití pro tělesa a skříně vodních čerpadel.
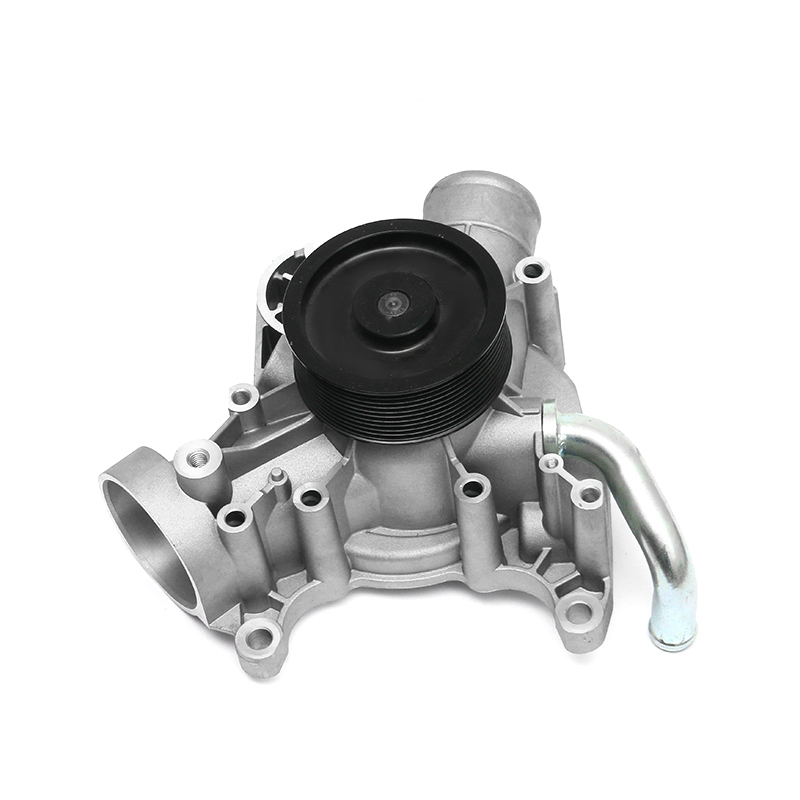 Přesné tlakové lití pro kryty automobilových vodních čerpadel Tento dodavatel kombinuje design forem, tlakové lití a odborné znalosti v oblasti zpracování k výrobě odolných hliníkových skříní vodních čerpadel, které zajišťují opakovatelnou kvalitu součástí chlazení motoru. Zobrazit produkt →
Hliníkové slitiny používané při tlakovém lití vodním čerpadlem
Výběr slitiny je kompromisem mezi tekutostí, tlakovou těsností, tepelnou vodivostí a obrobitelností. V praxi se pouzdra vodních čerpadel spoléhají na téměř eutektické slitiny hliníku a křemíku, protože křemík zlepšuje tok roztaveného kovu do tenkých částí a snižuje smršťování při tuhnutí.
| Slitina | Klíčové vlastnosti | Typické použití |
|---|---|---|
| ADC12 | Vysoká tekutost; dobrá tlaková těsnost; dobrá obrobitelnost | Komplexní tělesa a držáky vodních čerpadel |
| A380 | Dobrá pevnost a tepelná vodivost; široký rozsah tání | Pouzdra vyžadující vyšší mechanickou nebo únavovou odolnost |
| AlSi10Mg(Fe) | Nižší obsah železa; lepší tažnost pro úpravu po lití | Skříně chladicí kapaliny elektrických vozidel a konstrukční držáky čerpadel |
Tyto slitiny nejsou zaměnitelné. Čerpadlo umístěné v blízkosti turbodmychadla zažívá jiné tepelné zatížení než čerpadlo u malého atmosférického motoru. Před dokončením slitiny je třeba zkontrolovat výkres, provozní tlak a montážní polohu.
Proces tlakového lití krok za krokem
Každé tlakově lité vodní čerpadlo začíná formou navrženou kolem chladicího okruhu. Konstrukce formy určuje, kde se nachází dělicí čára, jak jádro bude tvořit dutinu oběžného kola a kolik je potřeba bočních akcí. Zkušený technik tlakového lití zkontroluje výsledky simulace proudění před řezáním oceli.
- Konstrukce formy: chladicí kanály, umístění vtoku a pozice vyhazovače jsou optimalizovány pro jeden jednotný vzor plnění.
- Tavení a vstřikování: hliníková slitina je udržována při správné teplotě a tlačena do formy pod vysokým tlakem.
- Tuhnutí a chlazení: řízené chlazení zajišťuje úplné vyplnění tenkých stěn a podávání zůstává efektivní.
- Vyhození a ořez: odlitek je vyjmut z formy a přepadový systém, záblesk a systém uzávěru jsou oříznuty.
- Obrábění a dokončovací práce: kritické plochy, otvory a povrchy těsnění jsou obráběny na CNC obráběcích centrech.
- Tlaková zkouška a kontrola: skříně jsou testovány na těsnost, rozměrově zkontrolovány a připraveny k expedici.
Tlak v dutině je dostatečně vysoký, aby zatlačil kov do tenkostěnných detailů a reprodukoval povrch formy. Tato kombinace regulace tlaku, teploty a přesnosti nástrojů je to, co odděluje odolné pouzdro vodního čerpadla od netěsnosti.
Kontrola kvality: Díky čemu je pouzdro tlakově litého vodního čerpadla spolehlivé
Pórovitost je nepřítel číslo jedna odlitků vodní pumpy. Během vstřikování se může zachytit vzduch, a pokud se v blízkosti těsnícího povrchu objeví poréznost, chladicí kapalina unikne. Vzhledem k tomu, že chladicí okruh pracuje pod tlakem, musí být skříň testována na těsnost. Tlakový uzávěr osobního automobilu obvykle drží kolem 100–140 kPa, takže kryt musí být testován na těsnost v tomto rozsahu nebo nad ním. Kvalitní dodavatel otestuje 100 % dílů, často vzduchem nebo heliem, a o každém výsledku bude vést záznamy.
Rozměrová kontrola je druhým hlavním problémem. Vývrt ložiska, dutina oběžného kola a plochy těsnění přímo ovlivňují účinnost čerpadla a životnost těsnění. Průběžné kontroly souřadnicových měřicích strojů spolu s průmyslovým CT na vnitřní poréznost poskytují data během výroby, nikoli až po faktu.
Integrita materiálu je třetí vrstvou. Kontrola každého tepla spektrometrem zajišťuje, že křemík, měď a železo zůstanou ve specifikovaném rozsahu. Pokud slitina driftuje, driftuje s ní i pórovitost a obrobitelnost. To je místo, kde certifikace IATF 16949 přidává skutečnou hodnotu, protože nutí celý systém jakosti dokumentovat, nikoli pouze deklarovat.
Úvahy o designu pro inženýry a kupující
Pro dosažení nejlepších výsledků při tlakovém lití vodního čerpadla automobilu by měla být skříň od začátku navržena jako tlakový odlitek. Design, který je zkopírován z pískového odlitku nebo plastového dílu, způsobí odstranitelné problémy ve formě a v konečné kvalitě těsnění.
- Udržujte tloušťku stěny co nejrovnoměrnější; prudké kroky způsobují smršťování a nerovnoměrné chlazení.
- Zadejte úhel úkosu 0,5° až 2°, aby bylo možné odlitek vyhodit bez deformace.
- Umístěte kritické těsnicí povrchy do oblastí, které budou následně obrobeny, a nezůstanou jako odlitky.
- Vyhněte se úzkým tolerancím na površích, které je nepotřebují; obrobené plochy udrží ±0,1 mm, přičemž pouze odlitky rozměry by měly být projednány s dodavatelem.
Pro kupující na trhu s náhradními díly nejsou tyto konstrukční detaily viditelné, ale projevují se v míře selhání čerpadla. Skříň s čistými průchody chladicí kapaliny a plochými, správně opracovanými těsnicími plochami přirozeně chrání sestavu ložiska a těsnění.
Jak si vybrat dodavatele tlakového lití pro vodní čerpadlo do auta
Výběr dodavatele je rozhodnutím řízení rizik. Skříň, která uniká nebo se deformuje pod tlakem horké chladicí kapaliny, může poškodit značku čerpadla, i když jsou všechny ostatní součásti v pořádku. Z tohoto důvodu vyhodnocujte schopnosti dodavatele, nikoli pouze nabízenou cenu.
Začněte s odlévacím zařízením. Pro různé velikosti skříně jsou potřeba stroje od 400 T do 2 000 T. Dodavatel s obráběcími centry a vlastním kontrolním zařízením může koordinovat všechny tolerance v jednom výrobním toku. Zkušenosti s designem forem jsou ještě důležitější, protože špatný design brány nelze napravit levnější slitinou. V našem závodě jsou konstrukce forem, tlakové lití, obrábění a testování řešeny pod jednou střechou, což zabraňuje rozpojení mezi nástroji a výrobou.
- Certifikace IATF 16949 nebo ekvivalentní automobilový systém kvality.
- Vlastní konstrukce forem a schopnost údržby.
- CMM, průmyslové CT, spektrometr a zařízení pro testování úniků.
- Jeden dodavatel pro odlévání, obrábění a povrchovou úpravu.
- Zdokumentované zkušenosti s tělesy čerpadel, nejen obecným tlakovým litím.
Pouzdro s lícovanými těsnicími plochami a čistými průchody chladicí kapaliny také zajistí delší životnost. Toto spojení mezi komponenty čerpadla a spolehlivostí motoru je popsáno v naší technické poznámce odolnost proti opotřebení vodního čerpadla a životnost motoru .
Sečteno a podtrženo
Tlakové lití automobilové vodní pumpy je zavedený proces, ale jeho úspěch závisí na materiálu, formě a řízení procesu. Odlévání hliníku zůstává nejpraktičtějším způsobem výroby čerpadel, která jsou lehká, opakovatelná a cenově dostupná. Pro inženýry a kupující není cílem najít nejlevnější odlitek čerpadla, ale najít dodavatele, který dokáže, že každé pouzdro je rozměrově přesné a tlakově těsné. Ověřte tyto kontroly během fáze vzorku a spolehlivost pole bude následovat.